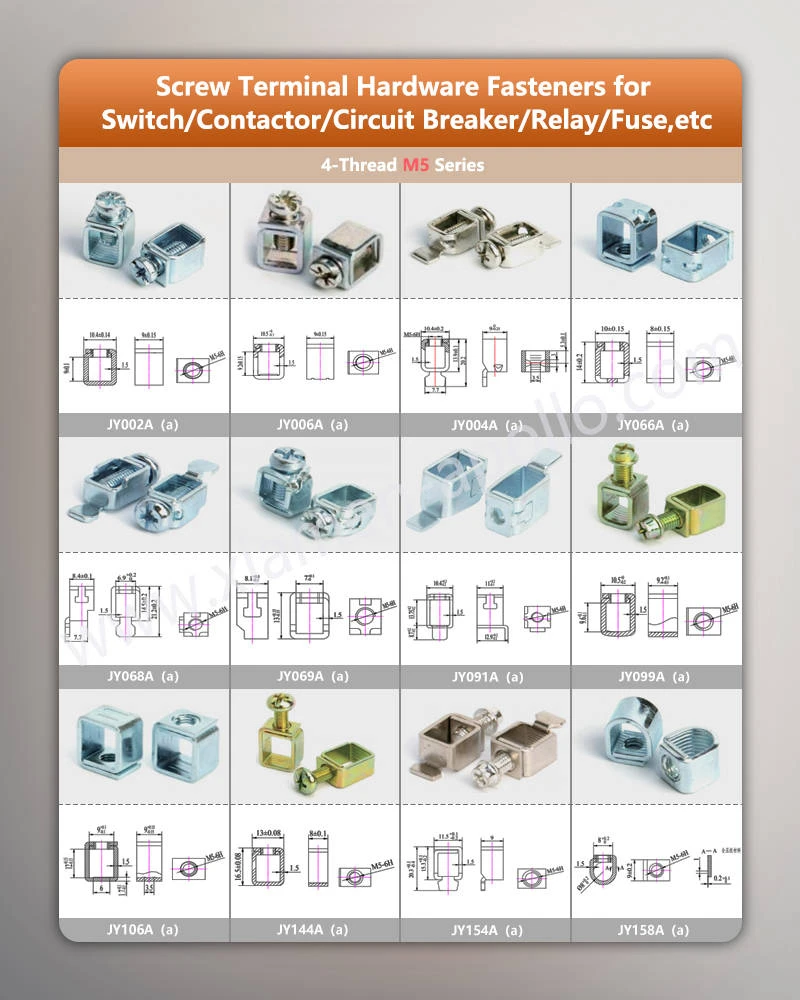
Un morsetto a morsetto è l'interfaccia meccanica ed elettrica tra un conduttore e il circuito che serve. Il suo compito è semplice: mantenere una forza di contatto sufficiente, fornire un percorso di corrente stabile, controllare l'aumento della temperatura e prevenire il movimento del conduttore in caso di vibrazioni, cicli termici o operazioni di manutenzione.
Per i produttori di apparecchiature, quindi, la morsettiera non è semplicemente un supporto in plastica con una vite. La connessione completa dipende dal conduttore, dal morsetto conduttivo o dal metallo del terminale, dal meccanismo a vite o a molla, dal sistema di isolamento, dalla geometria del contatto, dalle condizioni di serraggio e dall'ambiente della custodia.
Una morsettiera a morsetto adeguatamente progettata deve mantenere la continuità elettrica controllando al tempo stesso la resistenza dei contatti e la ritenzione meccanica per tutte le condizioni di servizio specificate.

Classificazione tecnica delle morsettiere elettriche
Le configurazioni dei terminali determinano l'efficienza dell'installazione strutturale e la ritenzione meccanica in presenza di parametri di urti e vibrazioni variabili. Lo standard del settore comprende architetture meccaniche distinte progettate per profili di carico specifici.
| Classificazione dei terminali | Meccanismo primario | Gamma tipica di diametro del filo | Grado di ritenzione meccanica | Applicazione industriale chiave |
|---|---|---|---|---|
| Tipo con morsetto a vite | Compressione diretta della coppia a vite | 0,5 mm² – 35 mm² | Elevata ritenzione della coppia (maggiore o uguale a 1,2 N·m) | Armadi di distribuzione elettrica, quadri |
| Stile con morsetto a molla | Impugnatura a pressione con molla di torsione | 0,2 mm² – 6 mm² | Resistente alle vibrazioni (forza di trazione maggiore o uguale a 50 N) | Automazione di fabbrica, interfacce PLC |
| Connettori collegabili | Interfaccia pin-socket accoppiabile | 0,5 mm² – 4 mm² | Ritenzione della chiusura a doppia chiusura | Macchinari modulari, linee a sgancio rapido |
Architettura del morsetto a vite
I terminali con morsetto a vite utilizzano hardware filettato per comprimere conduttori in rame solidi o intrecciati contro barre di corrente in lega di rame elettrolitica ad alta conduttività. Una corretta applicazione della coppia garantisce giunti a tenuta di gas che prevengono l'ossidazione e il surriscaldamento localizzato.
Morsetti a molla e sistemi a innesto
Le unità di serraggio a molla si basano su molle in acciaio inossidabile austenitico ad alta resistenza per esercitare una forza normale costante sul conduttore, compensando automaticamente il rilassamento del filo causato dal ciclo termico. Le varianti collegabili incorporano pin di accoppiamento in lega di rame stagnata o argentata per mantenere una bassa resistenza all'inserimento oltre 500 cicli di accoppiamento.
Sicurezza dei terminali, vibrazioni e cicli termici (IEC 60947‑7‑1)
I guasti sul campo delle morsettiere molto raramente derivano dalla sola rottura dell'alloggiamento; la maggior parte ha origine all'interno dell'interfaccia dei contatti elettrici.
Vibrazioni e ritenzione meccanica
Le apparecchiature negli ambienti meccanici, ferroviari o automobilistici sono esposte a vibrazioni continue. I terminali con morsetto a vite rischiano di allentarsi automaticamente senza la coppia corretta o senza la struttura anti-allentamento. I terminali con morsetto a molla utilizzano la forza elastica incorporata per resistere all'allentamento. Il test di vibrazione IEC 60068 verifica la ritenzione meccanica.
Prestazioni del ciclismo termico
Cicli ripetuti di riscaldamento-raffreddamento creano un'espansione termica differenziale tra il conduttore in rame, il morsetto metallico e l'alloggiamento in plastica. I punti di contatto possono spostarsi; la forza di contatto può diminuire. I terminali ben progettati mantengono una forza di contatto stabile dopo centinaia di cicli termici.
Rischio di danni al conduttore
Un serraggio eccessivo potrebbe schiacciare i conduttori a filo sottile. Un serraggio insufficiente provoca movimenti e punti caldi. Il filo intrecciato richiede un trattamento adeguato della ghiera in molte applicazioni con morsetti a vite.
Grado di dispersione, autorizzazione e inquinamento
La sicurezza dei terminali a bassa tensione si basa sulle distanze superficiali e di sicurezza in base al grado di inquinamento, alla categoria di sovratensione e alla tensione nominale definiti dalla norma IEC 60664‑1. Una spaziatura ridotta aumenta il rischio di tracciamento superficiale o guasti da flash-over.
Consulta oggi stesso i nostri ingegneri elettrici
Requisiti del terminale specifici dell'applicazione
Terminali di distribuzione dell'energia
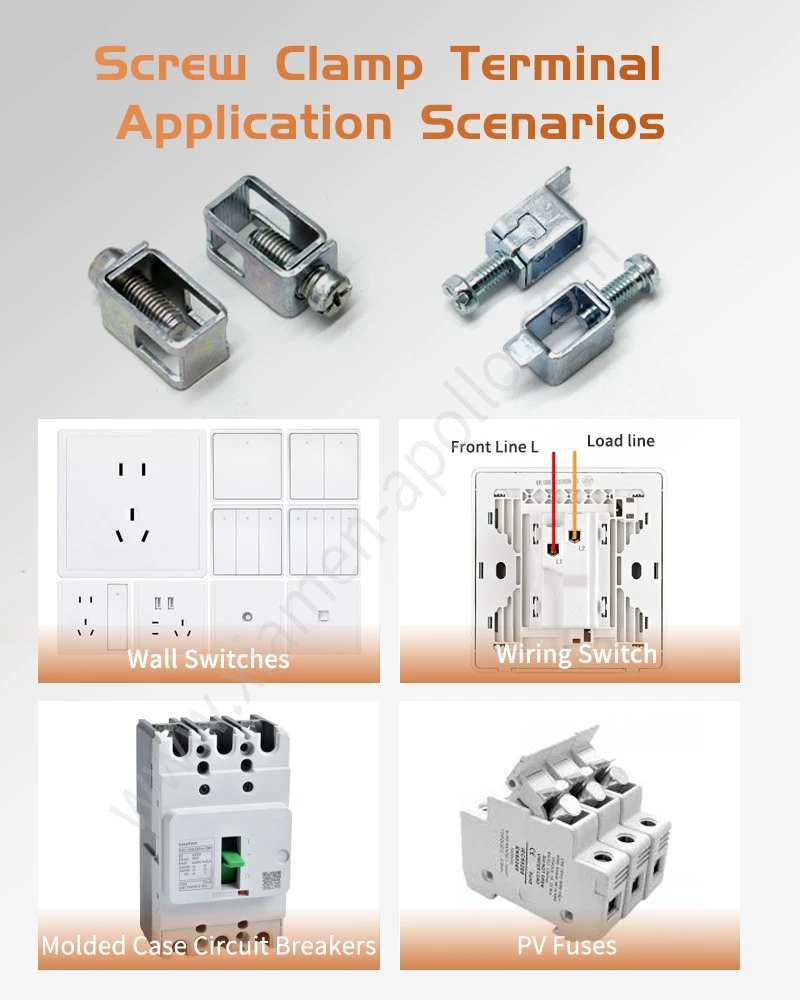
Utilizzato in armadi di distribuzione, quadri elettrici, centri di controllo motori. Priorità: elevata capacità di corrente, dissipazione del calore, capacità di resistenza al cortocircuito, accesso sicuro al cablaggio.
Terminali di controllo PLC e automazione industriale
Cablaggio di segnale e controllo a bassa potenza. Elevata densità di cablaggio, installazione semplice, facilità di manutenzione sul campo, rilevante EMC per segnali di basso livello.
Terminali ferroviari e industriali pesanti
Vibrazioni, urti, ampio intervallo di temperature migliorati, requisiti antinquinamento più elevati. Test rigorosi di qualificazione ambientale.
Terminali per l'installazione nell'edificio
Conforme alla norma IEC 60998/IEC 60991, attenzione alla sicurezza dell'installatore e funzionamento semplice per il cablaggio del sito.
Tendenze: miniaturizzazione, alta densità e terminali intelligenti
Morsetto a vite miniaturizzato ad alta densità- per componenti di circuiti
La miniaturizzazione delle apparecchiature riduce il passo del terminale. La sfida progettuale: mantenere la distanza superficiale/distanza, la dissipazione del calore e un bloccaggio affidabile con un ingombro ridotto. La pura riduzione dimensionale non può sacrificare i margini di sicurezza elettrica.
Terminali compatti ad alta corrente
Le richieste di terminali di potenza compatti richiedono una sezione trasversale conduttiva ottimizzata, percorsi termici migliorati e una precisa distribuzione della forza di serraggio per evitare il surriscaldamento locale.
Terminali intelligenti integrati con rilevamento
I terminali di nuova generazione integrano sensori di temperatura o corrente. Consentono il monitoraggio in tempo reale degli hot‑spot di connessione e la manutenzione predittiva. Diventa necessaria la conformità EMC a livello di sistema secondo la norma IEC 61000.
RoHS, REACH e conformità ambientale
I mercati globali applicano norme sulle sostanze soggette a restrizioni. I produttori di terminali devono gestire le dichiarazioni dei materiali, la chimica della placcatura e la tracciabilità delle leghe di rame, della plastica e dei trattamenti superficiali.
Qualità di produzione per componenti terminali a morsetto
Le prestazioni del terminale dipendono fortemente dalla precisione di stampaggio, dalla qualità della formatura, dalla consistenza della geometria della molla e dal controllo della placcatura.
Stampaggio progressivo
Lo stampaggio progressivo realizza tranciatura, perforazione, piegatura e formatura in un flusso di lavoro continuo. Parametri chiave del processo: spessore del materiale, gioco della matrice, usura del punzone, raggio di formatura, precisione di avanzamento, controllo delle bave, planarità, geometria dell'elemento elastico. Le tolleranze delle caratteristiche critiche possono raggiungere ±0,005 mm su dimensioni selezionate e ben controllate.
Formatura di leghe di rame e controllo del ritorno elastico
La flessione della lega di rame produce un ritorno elastico. L'attrezzatura deve compensare il ritorno elastico per garantire la corretta deflessione della molla e la forza di contatto per le parti del morsetto a molla. La tempra del materiale e la direzione delle venature influiscono sulla stabilità della geometria finale.
Controllo del processo di placcatura
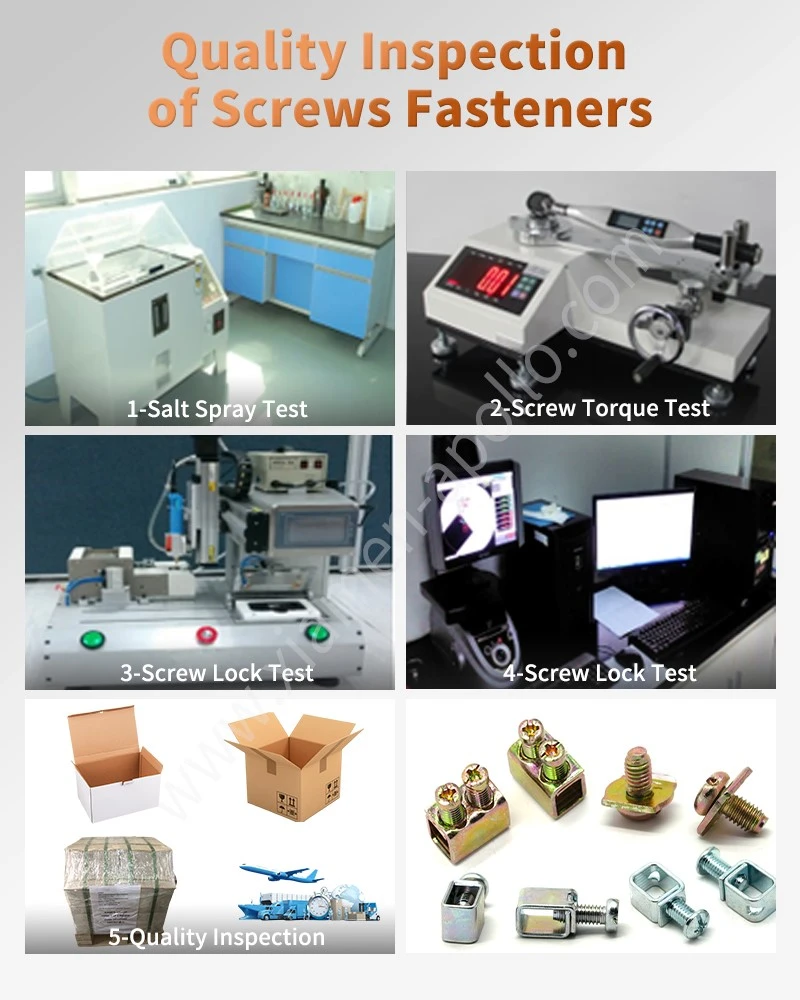
La qualità della placcatura comprende l'uniformità dello spessore del rivestimento, l'adesione, la copertura, la velocità dei pori e la pulizia del pretrattamento. I test in nebbia salina (ad esempio ASTM B117) sono ampiamente utilizzati, ma le ore di nebbia salina non equivalgono direttamente alla durata di servizio reale. I criteri di accettazione devono corrispondere all'ambiente applicativo reale.
Requisiti del sistema qualità
I progetti relativi al settore automobilistico applicano la norma IATF 16949: tracciabilità dei lotti, verifica dei materiali in entrata, ispezione del primo articolo, monitoraggio del processo SPC, misurazione dimensionale CMM, ispezione della placcatura, test funzionali, controllo di non conformità.
Domande frequenti
Quali informazioni devo fornire quando acquisto una vite manuale per morsettiera personalizzata?
Fornire il disegno o il file CAD 3D, le dimensioni del conduttore, la corrente e la tensione nominali, il materiale del terminale, i requisiti di placcatura, la geometria di montaggio, la temperatura operativa, il volume annuale e gli standard elettrici o automobilistici applicabili.
Come viene controllata la resistenza di contatto nei terminali con morsetto a vite?
La resistenza del contatto viene controllata attraverso la selezione del materiale conduttivo, la geometria del contatto, le condizioni della superficie, la forza di serraggio, la preparazione del conduttore e la coppia di assemblaggio controllata. L'ispezione della produzione può verificare i requisiti dimensionali ed elettrici secondo le specifiche approvate.
Una fabbrica può produrre componenti terminali in metallo stampato personalizzati per apparecchiature OEM?
SÌ. I componenti terminali personalizzati possono essere prodotti in rame e leghe di rame mediante stampaggio, piegatura, formatura, placcatura e assemblaggio secondario a stampo progressivo. La revisione basata sui disegni può definire tolleranze, qualità del materiale, trattamento superficiale, punti di ispezione e requisiti di produzione.
contattaci
Hai bisogno di un prodotto pronto per la produzioneMorsettiera a morsettopiuttosto che una parte generica del catalogo? Invia subito il disegno, i requisiti dei materiali, la valutazione attuale e il volume annuale per la revisione ingegneristica e di produzione.